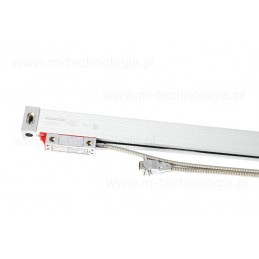
Kurtyna bezpieczeństwa jest jednym z podstawowych elementów ochrony operatora przy maszynach, w których dostęp do...
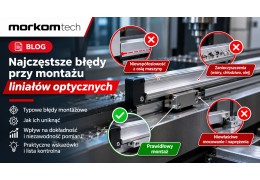
Najczęstsze błędy przy montażu liniałów optycznych – jak uniknąć problemów z dokładnością pomiaru?
1. Nieprawidłowe ustawienie liniału względem osi maszyny
Jednym z najczęstszych błędów montażowych jest brak zachowania równoległości między liniałem optycznym a kierunkiem ruchu mierzonej osi. Nawet niewielkie odchylenie może powodować dodatkowe błędy pomiarowe, szczególnie wtedy, gdy pomiar odbywa się na długim odcinku ruchu.
Liniał powinien być zamocowany zgodnie z geometrią maszyny, a jego ustawienie należy sprawdzić na całej długości roboczej. Nie wystarczy skontrolować położenia tylko przy jednym końcu, ponieważ odchylenie może zmieniać się wzdłuż prowadnicy. W praktyce wykorzystuje się odpowiednie powierzchnie bazowe, czujniki zegarowe i przyrządy pomiarowe, a dopuszczalne odchyłki należy przyjmować zgodnie z dokumentacją producenta konkretnego liniału.
Jak uniknąć błędu?
- Sprawdź geometrię osi przed rozpoczęciem montażu.
- Ustal stabilną powierzchnię bazową dla korpusu liniału.
- Kontroluj równoległość na całym zakresie ruchu.
- Nie próbuj korygować geometrii maszyny przez wymuszanie położenia głowicy odczytującej.
2. Nieprawidłowa odległość między głowicą a skalą pomiarową
Głowica odczytująca i skala pomiarowa muszą pozostawać w określonej przez producenta relacji geometrycznej. W zależności od konstrukcji liniału wymagane są odpowiednia szczelina robocza, wysokość montażowa oraz dopuszczalne ustawienie kątowe głowicy.
Zbyt mała odległość może doprowadzić do kontaktu mechanicznego, tarcia lub uszkodzenia elementów optycznych. Zbyt duża szczelina może natomiast pogorszyć jakość sygnału, powodować niestabilne wskazania albo utratę odczytu. Problem może występować tylko w części zakresu ruchu, jeżeli mocowanie jest przekrzywione lub konstrukcja ulega odkształceniu.
Nie należy ustawiać szczeliny „na oko”. Jeśli producent dostarcza wzornik montażowy, podkładkę regulacyjną lub instrukcję ustawiania głowicy, trzeba korzystać z tej metody.
Jak uniknąć błędu?
- Sprawdź wymaganą szczelinę w instrukcji konkretnego modelu.
- Ustaw głowicę przy użyciu przewidzianego przez producenta narzędzia.
- Sprawdź zachowanie odstępu na całej długości ruchu.
- Po dokręceniu mocowania ponownie zweryfikuj ustawienie.
3. Montaż na niestabilnej lub niedokładnie przygotowanej powierzchni
Liniał optyczny powinien być zamocowany do sztywnej powierzchni, która nie zmienia położenia pod wpływem drgań, obciążenia ani temperatury. Montaż na nierównej powierzchni, cienkiej blasze lub elastycznym wsporniku może powodować zmianę geometrii układu podczas pracy maszyny.
Szczególne znaczenie ma to przy długich liniałach, dużych zakresach pomiarowych oraz maszynach pracujących z wysokimi prędkościami. Jeżeli powierzchnia montażowa nie zapewnia odpowiedniej płaskości, konieczne może być zastosowanie właściwie zaprojektowanego elementu bazowego. Powinien on być możliwie krótki, sztywny i odporny na odkształcenia.
Należy również unikać umieszczania liniału na elementach, które nagrzewają się podczas pracy lub są narażone na silne drgania. Zmiana temperatury może wpływać zarówno na geometrię mocowania, jak i na długość elementów konstrukcyjnych.
Jak uniknąć błędu?
- Sprawdź stan powierzchni przed wykonaniem otworów montażowych.
- Usuń zadziory, opiłki i inne zanieczyszczenia.
- Zastosuj sztywne wsporniki o odpowiedniej konstrukcji.
- Wybierz miejsce montażu z dala od silnych źródeł ciepła i drgań.
4. Brak ochrony przed chłodziwem, olejem i pyłem
Liniały optyczne wykorzystują elementy optyczne, dlatego zanieczyszczenia mogą zakłócać odczyt położenia. W obrabiarkach problemem są przede wszystkim chłodziwo, mgła olejowa, wióry, pył oraz osady powstające podczas obróbki.
Nie każdy liniał ma taką samą konstrukcję ani odporność na warunki przemysłowe. Otwarte systemy pomiarowe wymagają innego podejścia do ochrony niż liniały zamknięte w obudowie. Nawet w przypadku konstrukcji uszczelnionej nie należy zakładać, że urządzenie można bez ograniczeń narażać na bezpośredni strumień cieczy lub duże ilości zanieczyszczeń.
Jak uniknąć błędu?
- Dopasuj konstrukcję liniału do środowiska pracy.
- Zastosuj osłony, jeżeli przewiduje je producent lub wymaga tego aplikacja.
- Nie kieruj strumienia chłodziwa bezpośrednio na elementy pomiarowe.
- Regularnie kontroluj stan obudowy, uszczelnień i powierzchni optycznych.
- Czyść liniał zgodnie z instrukcją, bez agresywnych środków i nadmiernego nasączania elementów.
5. Nieprawidłowe poprowadzenie przewodu sygnałowego
Problemy z odczytem nie zawsze mają przyczynę mechaniczną. Zakłócenia elektromagnetyczne, niewłaściwe ekranowanie lub nieprawidłowe prowadzenie przewodu mogą powodować niestabilną komunikację między liniałem a układem odczytu lub sterownikiem CNC.
Ryzyko wzrasta, gdy przewód sygnałowy biegnie równolegle do przewodów zasilających silniki, przewodów serwonapędów lub kabli falowników. Dodatkowym problemem jest prowadzenie przewodu przez miejsca, w których może zostać zgnieciony, przetarty albo wielokrotnie zgięty poniżej dopuszczalnego promienia.
Jak uniknąć błędu?
- Stosuj przewód zalecany dla danego modelu.
- Prowadź przewody sygnałowe z dala od źródeł silnych zakłóceń.
- Zachowaj wymagania dotyczące ekranowania i uziemienia.
- Przestrzegaj minimalnego promienia gięcia przewodu.
- Zabezpiecz przewód przed ruchomymi częściami maszyny.
6. Nieprawidłowe dokręcenie śrub i naprężenie mocowania
Zbyt słabe mocowanie może powodować przesuwanie się liniału lub głowicy podczas pracy. Z kolei nieprawidłowe dokręcenie śrub, szczególnie na nierównej powierzchni, może wprowadzić naprężenia i zmienić geometrię montażu.
Nie należy zakładać, że mocniejsze dokręcenie zawsze poprawia stabilność. W przypadku precyzyjnych układów pomiarowych ważne są zarówno sztywność mocowania, jak i zachowanie prawidłowego ustawienia elementów.
Jak uniknąć błędu?
- Stosuj momenty dokręcania podane przez producenta.
- Dokręcaj elementy w zalecanej kolejności.
- Nie wymuszaj przylegania korpusu do nierównej powierzchni za pomocą śrub.
- Po zakończeniu mocowania sprawdź geometrię i szczelinę roboczą.
7. Brak odpowiedniego zapasu długości pomiarowej
Liniał musi umożliwiać pomiar całego wymaganego zakresu ruchu maszyny, z uwzględnieniem konstrukcji konkretnego modelu, położenia głowicy i ograniczeń mechanicznych. Dobór długości wyłącznie na podstawie nominalnego przesuwu osi może okazać się niewystarczający.
Przed montażem należy sprawdzić długość pomiarową, położenie znaczników referencyjnych, zakres ruchu głowicy oraz wymagane odstępy od końców liniału. Nie wolno dopuszczać do uderzania głowicy o elementy końcowe ani wykorzystywać końca skali jako mechanicznego ogranicznika ruchu, jeżeli producent nie przewidział takiej funkcji.
Jak uniknąć błędu?
- Porównaj zakres ruchu osi z dokumentacją liniału.
- Uwzględnij wymagane rezerwy montażowe i położenie punktu referencyjnego.
- Sprawdź skrajne pozycje przed uruchomieniem maszyny.
- Zweryfikuj, czy przewód i głowica nie są naprężane przy końcach ruchu.
8. Nieprawidłowa orientacja głowicy lub liniału
Niektóre konstrukcje liniałów mają określony kierunek montażu, położenie głowicy lub sposób wyprowadzenia przewodu. Zamontowanie elementów w niewłaściwej orientacji może utrudnić odczyt znacznika referencyjnego, pogorszyć ochronę przed zanieczyszczeniami albo uniemożliwić prawidłowe poprowadzenie przewodu.
Orientacja ma szczególne znaczenie w maszynach, w których występuje duża ilość wiórów lub chłodziwa. Jeśli konstrukcja przewiduje określone położenie uszczelnień lub głowicy, trzeba zachować je zgodnie z instrukcją.
Jak uniknąć błędu?
- Sprawdź schemat montażowy przed przykręceniem elementów.
- Zweryfikuj kierunek wyprowadzenia przewodu.
- Upewnij się, że znacznik referencyjny znajduje się w wymaganym położeniu.
- Sprawdź, czy orientacja nie zwiększa narażenia na zanieczyszczenia.
9. Nieprawidłowe podłączenie elektryczne i niezgodność interfejsu
Przed podłączeniem liniału należy sprawdzić napięcie zasilania, typ sygnału wyjściowego, konfigurację złącza oraz zgodność z układem odczytu lub sterownikiem. Samo dopasowanie wtyczki nie gwarantuje zgodności elektrycznej.
Liniały inkrementalne i absolutne mogą wykorzystywać różne interfejsy, a sygnały wyjściowe nie muszą być zamienne między urządzeniami. Nieprawidłowe podłączenie może skutkować brakiem wskazań, błędami komunikacji lub uszkodzeniem elektroniki.
Jak uniknąć błędu?
- Sprawdź schemat pinów i parametry zasilania.
- Potwierdź zgodność sygnału z wejściem sterownika.
- Nie podłączaj urządzenia wyłącznie na podstawie podobnego wyglądu złącza.
- Przed uruchomieniem sprawdź połączenia i wymagania dotyczące uziemienia.
10. Pominięcie kontroli po montażu
Prawidłowo zamocowany liniał nie powinien być od razu uznawany za gotowy do pracy. Po instalacji należy sprawdzić działanie całego układu w warunkach odpowiadających rzeczywistej pracy maszyny.
Kontrola powinna obejmować pełny zakres przesuwu, stabilność wskazań, powtarzalność odczytu oraz prawidłowe wykrywanie znacznika referencyjnego, jeżeli dany model go wykorzystuje. W przypadku głowic wyposażonych we wskaźniki diagnostyczne należy sprawdzić sygnał zgodnie z instrukcją producenta. Jeśli dostępne są procedury kalibracji lub diagnostyki, warto przeprowadzić je przed przekazaniem maszyny do pracy.
Jak uniknąć błędu?
- Przesuń oś przez cały zakres roboczy.
- Sprawdź, czy nie występują przerwy w odczycie ani alarmy.
- Wykonaj kilka przejazdów do tych samych pozycji i porównaj wyniki.
- Sprawdź punkt referencyjny i działanie układu po ponownym uruchomieniu.
- W razie potrzeby zweryfikuj dokładność niezależnym przyrządem pomiarowym.
Jak sprawdzić, czy liniał optyczny został zamontowany prawidłowo?
Po zakończeniu instalacji warto przeprowadzić kontrolę według poniższej listy:
- [ ] Liniał jest zamocowany do stabilnej powierzchni.
- [ ] Ustawienie względem osi maszyny jest zgodne z wymaganiami producenta.
- [ ] Szczelina i orientacja głowicy mieszczą się w dopuszczalnych tolerancjach.
- [ ] Głowica zachowuje właściwe położenie na całej długości ruchu.
- [ ] Liniał jest zabezpieczony przed zanieczyszczeniami odpowiednio do warunków pracy.
- [ ] Przewód jest prawidłowo poprowadzony, ekranowany i zabezpieczony mechanicznie.
- [ ] Zasilanie i interfejs są zgodne z wymaganiami układu sterowania.
- [ ] Odczyt jest stabilny na całym zakresie pomiarowym.
- [ ] Punkt referencyjny i powtarzalność zostały sprawdzone.
Szczegółowe tolerancje, wartości szczeliny roboczej, momenty dokręcania oraz procedury diagnostyczne zawsze należy ustalać na podstawie dokumentacji konkretnego modelu liniału optycznego. Nie istnieje jedna uniwersalna wartość, która będzie prawidłowa dla wszystkich konstrukcji.
FAQ – najczęściej zadawane pytania o montaż liniałów optycznych
1. Jakie błędy najczęściej powodują nieprawidłowe wskazania liniału optycznego?
Do najczęstszych przyczyn należą niewłaściwe ustawienie względem osi maszyny, nieprawidłowa szczelina między głowicą a skalą, zabrudzenia, niestabilne mocowanie oraz zakłócenia sygnału. Warto sprawdzić także przewód, zasilanie i zgodność interfejsu ze sterownikiem.
2. Czy liniał optyczny musi być idealnie równoległy do osi maszyny?
Liniał należy ustawić zgodnie z wymaganiami geometrycznymi producenta i konstrukcją maszyny. Dopuszczalne odchyłki zależą od modelu i sposobu montażu. Nie należy przyjmować przypadkowej tolerancji ani oceniać ustawienia wyłącznie wzrokowo.
3. Co się stanie, jeśli szczelina między głowicą a skalą będzie za duża?
Zbyt duża szczelina może obniżyć jakość sygnału odczytowego, powodować niestabilne wskazania, utratę impulsów lub alarmy. Dokładny skutek zależy od konstrukcji układu i dopuszczalnego zakresu ustawienia głowicy.
4. Czy zabrudzony liniał optyczny może powodować błędy pomiarowe?
Tak. Pył, olej, chłodziwo i inne zanieczyszczenia mogą zakłócać odczyt optyczny. Sposób czyszczenia należy dobrać do konstrukcji liniału i zaleceń producenta, aby nie uszkodzić skali ani okna optycznego głowicy.
5. Czy liniał optyczny można zamontować na dowolnym wsporniku?
Nie. Wspornik musi zapewniać odpowiednią sztywność i stabilność geometryczną. Element podatny na drgania lub odkształcenia może pogarszać dokładność pomiaru i powodować zmianę położenia głowicy względem skali.
6. Dlaczego odczyt liniału jest niestabilny tylko w części zakresu ruchu?
Przyczyną może być zmieniająca się szczelina, odchylenie geometrii montażu, lokalne uszkodzenie lub zabrudzenie skali, naprężenie przewodu albo problem z prowadzeniem osi. Diagnostykę należy przeprowadzić na całej długości przesuwu, a nie tylko w jednym punkcie.
7. Czy można samodzielnie zamontować liniał optyczny w obrabiarce CNC?
Jest to możliwe, jeżeli osoba wykonująca montaż zna konstrukcję urządzenia, ma odpowiednie przyrządy pomiarowe i stosuje się do instrukcji producenta. W przypadku precyzyjnych obrabiarek, problemów z geometrią lub konieczności kalibracji warto skorzystać z pomocy specjalisty.
8. Jak często należy kontrolować zamontowany liniał optyczny?
Częstotliwość kontroli zależy od warunków pracy, intensywności eksploatacji, stopnia narażenia na zanieczyszczenia i zaleceń producenta. Warto regularnie sprawdzać mocowanie, stan przewodów, czystość oraz stabilność odczytu, a kontrolę przeprowadzać również po kolizji, naprawie lub zmianie położenia elementów maszyny.
Podsumowanie
Prawidłowy montaż liniału optycznego wymaga kontroli geometrii, zachowania odpowiedniej szczeliny roboczej, stabilnego mocowania, ochrony przed zanieczyszczeniami i poprawnego podłączenia elektrycznego. Równie ważne jest sprawdzenie działania układu po zakończeniu instalacji, ponieważ niektóre błędy ujawniają się dopiero podczas ruchu osi lub przy większej prędkości.
Przed rozpoczęciem montażu należy zapoznać się z dokumentacją konkretnego modelu i przygotować powierzchnię bazową. Po instalacji trzeba zweryfikować odczyt na całym zakresie roboczym. Takie postępowanie ogranicza ryzyko błędów pomiarowych, nieplanowanych przestojów i uszkodzenia elementów systemu.
Szukasz liniału optycznego do obrabiarki CNC lub potrzebujesz pomocy w doborze systemu pomiaru położenia? Skontaktuj się z MORKOM, aby dobrać rozwiązanie do wymagań maszyny, zakresu pomiarowego i układu sterowania.
Powiązane produkty
Liniał optyczny ALS-D 300mm
Liniał optyczny ALS-D 400mm
Liniał optyczny ALS-D 500mm
Kurtyna bezpieczeństwa M-QC04-20-60mm
Liniał optyczny ALS-D 1000mm
Liniał optyczny ALS-D 50mm
Liniał optyczny ALS-D 100mm
Liniał optyczny ALS-D 150mm
Liniał optyczny ALS-D 200mm
Liniał optyczny ALS-D 250mm
Liniał optyczny ALS-D 350mm
Liniał optyczny ALS-D 450mm
Liniał optyczny ALS-D 550mm
Liniał optyczny ALS-D 600mm
Liniał optyczny ALS-D 650mm
Liniał optyczny ALS-D 700mm
Liniał optyczny ALS-D 750mm
Liniał optyczny ALS-D 800mm
Liniał optyczny ALS-D 850mm
Liniał optyczny ALS-D 900mm
Liniał optyczny ALS-D 950mm
Liniał optyczny ALS-D 1100mm
Liniał optyczny ALS-D 1200mm
Liniał optyczny ALS-DB 1300mm
Liniał optyczny ALS-DB 1400mm
Liniał optyczny ALS-DB 1500mm
Liniał optyczny ALS-DB 1600mm
Liniał optyczny ALS-DB 1700mm
Liniał optyczny ALS-DB 1800mm
Liniał optyczny ALS-DB 1900mm
Liniał optyczny ALS-DB 2000mm
Liniał optyczny ALS-DB 2100mm
Liniał optyczny ALS-DB 2200mm
Liniał optyczny ALS-DB 2300mm
Liniał optyczny ALS-DB 2400mm
Liniał optyczny ALS-DB 2500mm
Liniał optyczny ALS-DB 2600mm
Liniał optyczny ALS-DB 2700mm
Liniał optyczny ALS-DB 2800mm
Liniał optyczny ALS-DB 2900mm
Liniał optyczny ALS-DB 3000mm
Liniał optyczny ALS-DR 50mm
Liniał optyczny ALS-DR 100mm
Liniał optyczny ALS-DR 150mm
Liniał optyczny ALS-DR 200mm
Liniał optyczny ALS-DR 250mm
Liniał optyczny ALS-DR 300mm
Liniał optyczny ALS-DR 350mm
Liniał optyczny ALS-DR 400mm
Liniał optyczny ALS-DR 450mm
Liniał optyczny ALS-DR 500mm
Liniał optyczny ALS-DR 550mm
Liniał optyczny ALS-DR 600mm
Liniał optyczny ALS-DR 650mm
Liniał optyczny ALS-DR 700mm
Liniał optyczny ALS-DR 750mm
Liniał optyczny ALS-DR 800mm
Liniał optyczny ALS-DR 850mm
Liniał optyczny ALS-DR 900mm
Liniał optyczny ALS-DR 950mm
Liniał optyczny ALS-DR 1000mm
Liniał optyczny ALS-DR 1100mm
Liniał optyczny ALS-DR 1200mm
Liniał optyczny MORKOM KA500-70mm
Liniał optyczny MORKOM KA500-120mm
Liniał optyczny MORKOM KA500-170mm
Liniał optyczny MORKOM KA500-220mm
Liniał optyczny MORKOM KA500-270mm
Liniał optyczny MORKOM KA500-320mm
Liniał optyczny MORKOM KA500-370mm
Liniał optyczny MORKOM KA500-420mm
Liniał optyczny MORKOM KA500-470mm
Liniał optyczny MORKOM KA500-520mm
Liniał optyczny MORKOM KA500-570mm
Liniał optyczny MORKOM KA500-620mm
Liniał optyczny MORKOM KA300-70mm
Liniał optyczny MORKOM KA300-120mm
Liniał optyczny MORKOM KA300-170mm
Liniał optyczny MORKOM KA300-220mm
Liniał optyczny MORKOM KA300-270mm
Liniał optyczny MORKOM KA300-320mm
Liniał optyczny MORKOM KA300-370mm
Liniał optyczny MORKOM KA300-420mm
Liniał optyczny MORKOM KA300-470mm
Liniał optyczny MORKOM KA300-520mm
Liniał optyczny MORKOM KA300-570mm
Liniał optyczny MORKOM KA300-620mm
Liniał optyczny MORKOM KA300-670mm
Liniał optyczny MORKOM KA300-720mm
Liniał optyczny MORKOM KA300-770mm
Liniał optyczny MORKOM KA300-820mm
Liniał optyczny MORKOM KA300-870mm
Liniał optyczny MORKOM KA300-920mm
Liniał optyczny MORKOM KA300-970mm
Liniał optyczny MORKOM KA300-1020mm
Liniał optyczny MORKOM KA600-1000mm
Liniał optyczny MORKOM KA600-1100mm
Liniał optyczny MORKOM KA600-1200mm
Liniał optyczny MORKOM KA600-1300mm
Liniał optyczny MORKOM KA600-1400mm
Liniał optyczny MORKOM KA600-1500mm
Liniał optyczny MORKOM KA600-1600mm
Liniał optyczny MORKOM KA600-1700mm
Liniał optyczny MORKOM KA600-1800mm
Liniał optyczny MORKOM KA600-1900mm
Liniał optyczny MORKOM KA600-2000mm
Powiązane posty
Zastosowanie kurtyn bezpieczeństwa w przemyśle
Potencjometry pomiarowe absolutne serii LCF, LPF i LTF
Sterowniki do optoelektronicznych kurtyn bezpieczeństwa
Czujniki tensometryczne – co to jest i jak działają?
Liniały optyczne pomiarowe Serii ALS-D: Precyzja w każdym detalu