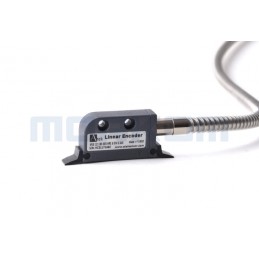
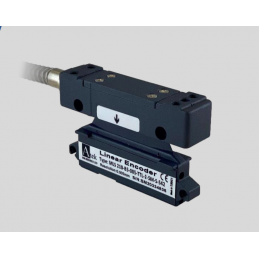
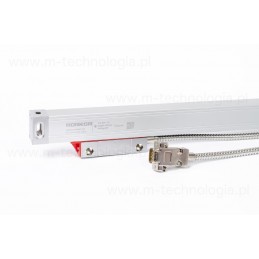
Kurtyna bezpieczeństwa jest jednym z podstawowych elementów ochrony operatora przy maszynach, w których dostęp do...
Na co zwrócić uwagę przy zakupie liniału optycznego?
1. Długość pomiarowa liniału optycznego
Pierwszym krokiem jest określenie zakresu ruchu osi, której położenie ma być mierzone. Długość pomiarowa liniału musi obejmować cały wymagany przesuw roboczy, ale podczas doboru trzeba uwzględnić również sposób montażu, położenie głowicy odczytującej, znacznik referencyjny oraz konstrukcję osłon.
Nie należy utożsamiać długości pomiarowej z całkowitą długością korpusu liniału. W zależności od konstrukcji urządzenia część jego długości może być potrzebna na elementy końcowe i mocowanie, a użyteczny zakres odczytu może być krótszy od wymiaru zewnętrznego.
Przed zamówieniem warto sprawdzić:
- wymagany przesuw osi w milimetrach;
- dostępną przestrzeń montażową;
- sposób mocowania korpusu i głowicy odczytującej;
- położenie punktu odniesienia i wymagane marginesy na końcach zakresu;
- możliwość poprowadzenia przewodu bez ryzyka jego zginania, przetarcia lub kolizji z ruchomymi elementami.
W przypadku modernizacji obrabiarki CNC szczególnie ważne jest sprawdzenie rzeczywistej przestrzeni montażowej. Nawet liniał o odpowiedniej długości pomiarowej może nie pasować do maszyny, jeśli jego korpus koliduje ze śrubą kulową, prowadnicami, osłonami lub łańcuchem kablowym.
2. Dokładność pomiaru a rozdzielczość – dwie różne wartości
Dokładność i rozdzielczość to jedne z najważniejszych parametrów liniału optycznego, ale nie oznaczają tego samego. Ich rozróżnienie ma istotne znaczenie przy wyborze systemu do precyzyjnych obrabiarek, urządzeń pomiarowych i zautomatyzowanych stanowisk produkcyjnych.
Dokładność pomiaru określa, jak bardzo wskazywane położenie może różnić się od rzeczywistego położenia w określonych warunkach. W specyfikacjach liniałów liniowych błąd dokładności jest często podawany w mikrometrach na metr, np. ±10 µm/m. Wartość tę należy interpretować zgodnie z definicją producenta i warunkami pomiaru.
Rozdzielczość określa najmniejszy przyrost przemieszczenia, jaki system pomiarowy może rozróżnić lub przekazać na wyjściu. W liniałach optycznych spotyka się między innymi rozdzielczości 5 µm, 1 µm oraz wartości submikrometrowe, zależnie od modelu i sposobu interpolacji sygnału.
Dla przykładu liniał o rozdzielczości 1 µm może raportować zmianę położenia co 1 µm, ale nie oznacza to automatycznie, że jego błąd pomiarowy na całej długości również wynosi 1 µm. Na wynik wpływają między innymi wykonanie podziałki, elektronika odczytująca, temperatura oraz sposób montażu.
Przy wyborze warto więc porównać osobno:
- dokładność na całej długości pomiarowej;
- rozdzielczość systemu;
- powtarzalność odczytu;
- błąd interpolacji, jeżeli producent podaje tę wartość;
- warunki, w których określono parametry.
Jeśli maszyna ma wykonywać precyzyjne operacje obróbcze, należy dobrać parametry do wymaganej tolerancji procesu, a nie tylko kierować się najmniejszą liczbą mikrometrów w nazwie lub opisie produktu. Dokładność całej maszyny zależy również od mechaniki, luzów, sztywności konstrukcji, rozszerzalności cieplnej i konfiguracji układu regulacji.
3. Rodzaj sygnału wyjściowego i kompatybilność ze sterowaniem
Liniał optyczny musi przekazywać dane w formacie obsługiwanym przez sterownik, licznik lub układ pomiarowy. To jeden z parametrów, które należy zweryfikować przed zakupem, szczególnie podczas wymiany starego liniału albo modernizacji maszyny.
W zależności od modelu można spotkać różne interfejsy i standardy sygnałowe, między innymi:
- TTL – sygnał cyfrowy stosowany w wielu układach pomiarowych i sterownikach;
- HTL – sygnał cyfrowy o innych poziomach napięć niż typowy TTL;
- Push-Pull – rodzaj wyjścia elektronicznego, którego zgodność należy sprawdzić z wejściem urządzenia nadrzędnego;
- 1 Vpp – analogowy sygnał sinusoidalny wykorzystywany w systemach pomiarowych z odpowiednią elektroniką interpolującą.
Dostępność konkretnych interfejsów zależy od serii i wersji liniału. Nie każdy model obsługuje wszystkie wymienione standardy.
Przed zakupem należy sprawdzić napięcie zasilania, poziomy sygnałów, sposób transmisji, częstotliwość wyjściową, typ złącza oraz konfigurację wejścia sterownika. W przypadku istniejącej instalacji najlepiej porównać dokumentację starego liniału z dokumentacją nowego urządzenia.
Samo dopasowanie wtyczki nie gwarantuje zgodności elektrycznej. Jeśli sterownik oczekuje sygnału TTL, a liniał ma wyjście o innym standardzie, może być potrzebny odpowiedni konwerter albo inny wariant urządzenia.
4. Prędkość przesuwu i częstotliwość sygnału
W aplikacjach przemysłowych liniał optyczny musi prawidłowo pracować nie tylko podczas wolnego pozycjonowania, ale również przy maksymalnej prędkości ruchu osi.
Dopuszczalna prędkość zależy od konstrukcji liniału, głowicy odczytującej, zastosowanej elektroniki i rodzaju wyjścia. Istotna jest również maksymalna częstotliwość sygnału, jaką mogą obsłużyć wejścia sterownika lub licznika.
Przy dużej prędkości osi i wysokiej rozdzielczości liczba impulsów generowanych w jednostce czasu rośnie. Jeśli częstotliwość sygnału przekroczy możliwości wejścia pomiarowego, układ może nie rejestrować wszystkich zmian położenia.
Dlatego przed wyborem należy sprawdzić:
- maksymalną prędkość roboczą liniału;
- maksymalną częstotliwość sygnału wyjściowego;
- częstotliwość wejściową obsługiwaną przez sterownik;
- zależność między rozdzielczością, prędkością i liczbą impulsów;
- wymagania dotyczące długości oraz rodzaju przewodu.
Ma to znaczenie zwłaszcza w szybkich obrabiarkach CNC, zautomatyzowanych liniach produkcyjnych i układach pozycjonowania, w których osie wykonują częste ruchy z dużą dynamiką.
5. Warunki pracy i stopień ochrony IP
Liniał optyczny pracuje w określonym środowisku i musi być dobrany do warunków panujących przy maszynie. W warsztacie mechanicznym może być narażony na pył, wióry, mgłę olejową, chłodziwo, wilgoć oraz drgania. W czystym stanowisku pomiarowym wymagania mogą być inne niż w obrabiarce pracującej w cyklu ciągłym.
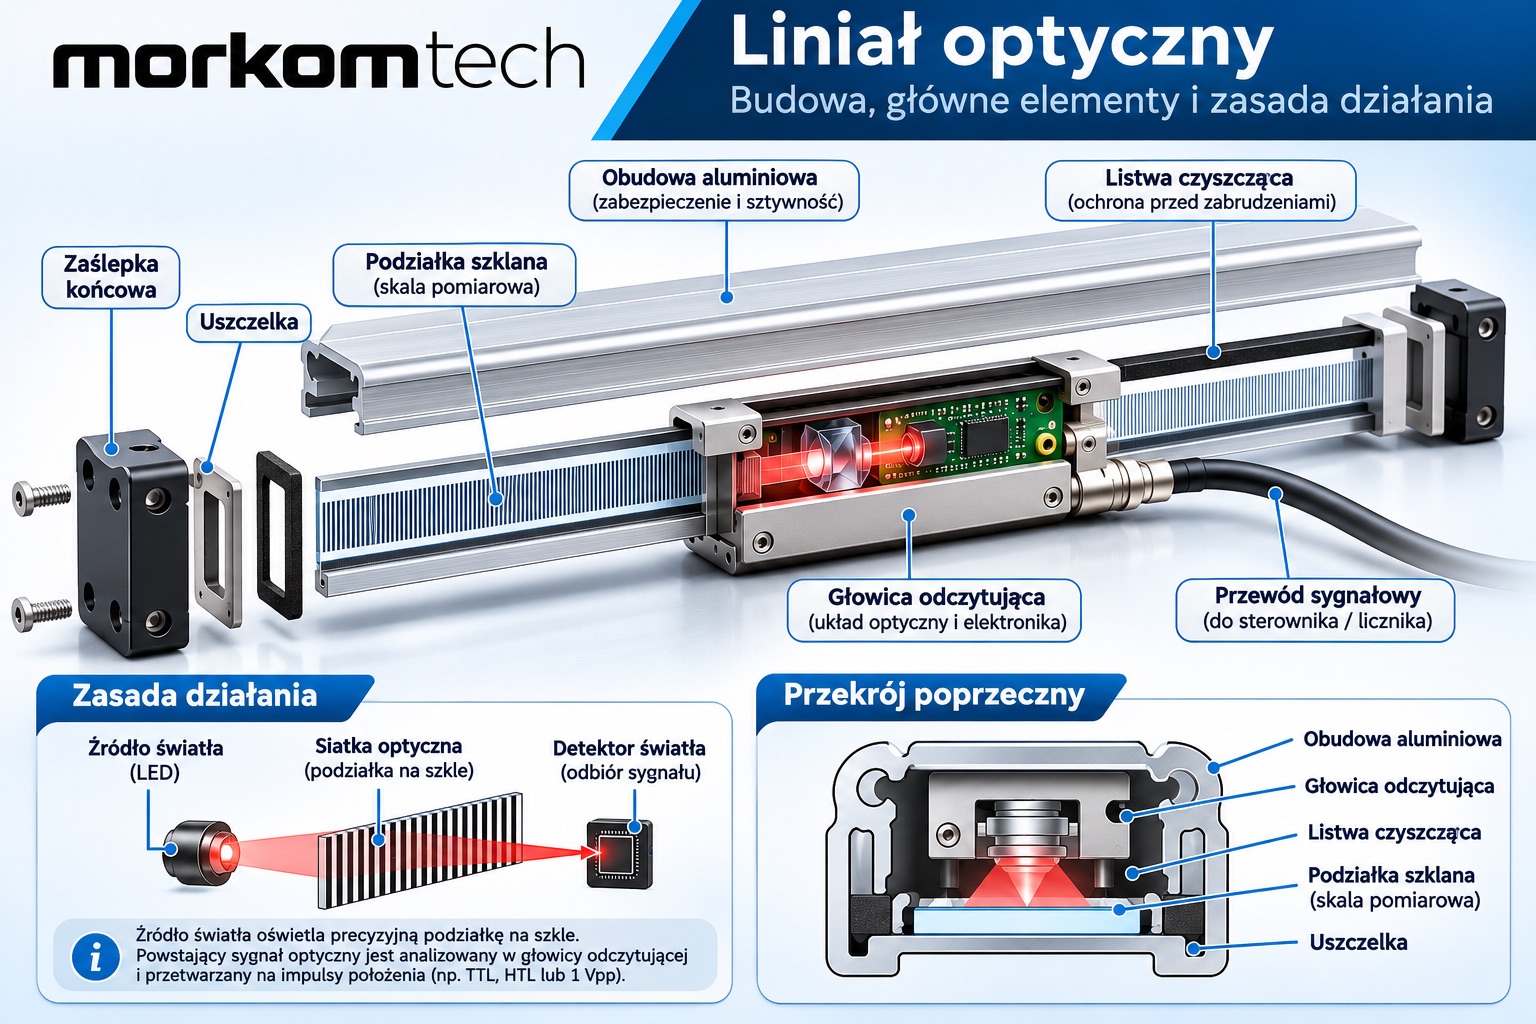
Przed zakupem sprawdź stopień ochrony IP oraz sposób zabezpieczenia podziałki i głowicy odczytującej. W aplikacjach narażonych na zanieczyszczenia często stosuje się liniały w osłoniętej obudowie. Konstrukcja zamknięta może ograniczyć ryzyko przedostawania się pyłu, wiórów i rozprysków cieczy do elementów pomiarowych, ale zakres ochrony trzeba potwierdzić w dokumentacji konkretnego modelu.
Znaczenie mają również:
- dopuszczalna temperatura pracy;
- odporność na drgania i wstrząsy;
- odporność przewodów i złączy na oleje oraz chłodziwa;
- sposób czyszczenia i konserwacji;
- dostępna przestrzeń na osłony i mocowania.
Nie należy zakładać, że każdy liniał optyczny jest odporny na bezpośredni kontakt z chłodziwem. Jeśli urządzenie ma pracować na osi obrabiarki CNC, warto wybrać konstrukcję przeznaczoną do takich warunków.
6. Konstrukcja liniału i sposób montażu
Odpowiednia konstrukcja mechaniczna ułatwia montaż i pozwala utrzymać parametry pomiarowe w czasie eksploatacji. Przed zakupem należy sprawdzić rysunek techniczny, rozstaw otworów montażowych, wymiary korpusu, położenie wyjścia przewodu oraz wymagania dotyczące ustawienia głowicy odczytującej.
Podczas instalacji trzeba zachować tolerancje montażowe określone przez producenta. Mogą one obejmować odległość głowicy od podziałki, równoległość, dopuszczalne odchylenia kątowe i położenie względem mierzonej osi.
Nieprawidłowe ustawienie liniału może pogorszyć jakość sygnału, powodować niestabilne odczyty lub ograniczać osiągalną dokładność. Nie wystarczy więc zamocować urządzenia w miejscu, w którym fizycznie się mieści. Konieczne jest również zachowanie wymaganej geometrii i sztywności mocowania.
W przypadku modernizacji starszej maszyny należy ocenić stan prowadnic i konstrukcji, sprawdzić dostęp do punktów montażowych oraz upewnić się, że przewód nie będzie narażony na naprężenia podczas pełnego przesuwu osi.
7. Liniał inkrementalny czy absolutny?
Przy zakupie liniału optycznego warto ustalić, czy aplikacja wymaga pomiaru inkrementalnego, czy absolutnego. Wybór wpływa na sposób określania pozycji po włączeniu zasilania i na procedurę uruchamiania maszyny.
Liniał inkrementalny przekazuje informację o zmianie położenia. Aby po uruchomieniu ustalić znaną pozycję, system zwykle wykonuje bazowanie i wykorzystuje odpowiedni znacznik referencyjny. To rozwiązanie stosowane w wielu klasycznych układach pomiarowych i obrabiarkach.
Liniał absolutny przypisuje określoną wartość pozycji do miejsca na skali i może przekazywać informację o położeniu bez typowej procedury bazowania, zależnie od konstrukcji oraz sposobu integracji. Takie rozwiązanie może skrócić uruchamianie maszyny i ułatwić odtworzenie pozycji po zaniku zasilania.
Nie każdy sterownik obsługuje oba typy systemów. Przed wyborem liniału absolutnego trzeba sprawdzić zgodność interfejsu, protokołu komunikacyjnego oraz elektroniki sterującej. Wymiana systemu inkrementalnego na absolutny może wymagać zmian nie tylko w czujniku, lecz także w sterowniku i konfiguracji maszyny.
8. Temperatura i stabilność wymiarowa
Temperatura wpływa na długość elementów mechanicznych i może powodować błędy pozycjonowania. Ma to znaczenie zwłaszcza w maszynach o długich osiach, urządzeniach pomiarowych i aplikacjach wymagających utrzymania niewielkich tolerancji.
Przy wyborze należy uwzględnić zakres temperatur pracy liniału, warunki określania dokładności oraz różnice temperatur pomiędzy liniałem a konstrukcją maszyny. Rozgrzewanie wrzeciona, zmiany temperatury otoczenia i nagrzewanie elementów napędu mogą wpływać na rzeczywiste położenie mierzonej osi.
W precyzyjnych zastosowaniach nie należy traktować deklarowanej rozdzielczości jako gwarancji takiej samej dokładności całego układu. Jeśli proces wymaga wysokiej dokładności, trzeba uwzględnić również rozszerzalność cieplną, sposób mocowania, kalibrację i warunki pomiarowe.
9. Cena liniału optycznego a koszty całego wdrożenia
Cena zakupu jest ważnym kryterium, ale nie powinna być jedynym czynnikiem decydującym o wyborze. Tańszy model może wymagać dodatkowego interfejsu, innego okablowania lub bardziej czasochłonnego montażu. Z kolei liniał o parametrach znacznie przewyższających wymagania maszyny może nie przynieść proporcjonalnych korzyści.
Przy porównywaniu ofert należy uwzględnić:
- długość pomiarową i wymagany zakres ruchu;
- dokładność, rozdzielczość oraz powtarzalność;
- interfejs i zgodność ze sterownikiem;
- odporność na warunki środowiskowe;
- wyposażenie montażowe i długość przewodu;
- dostępność dokumentacji technicznej;
- warunki gwarancji i dostępność serwisu.
Warto porównywać modele o podobnych parametrach i tym samym przeznaczeniu. Sama nazwa produktu lub deklaracja wysokiej rozdzielczości nie wystarcza, aby ocenić jego przydatność do konkretnej aplikacji.
10. Jak dobrać liniał optyczny do konkretnej maszyny?
Dobór najlepiej rozpocząć od wymagań aplikacji, a dopiero później przejść do porównania modeli. Ułatwia to uniknięcie zakupu urządzenia, które ma odpowiednie parametry pomiarowe, ale nie współpracuje ze sterownikiem lub nie mieści się w dostępnej przestrzeni.
Przed zamówieniem przygotuj następujące informacje:
- Typ maszyny i zastosowanie – np. frezarka CNC, szlifierka, stół pomiarowy lub automatyczne stanowisko produkcyjne.
- Długość przesuwu osi – rzeczywisty zakres ruchu, który ma być mierzony.
- Wymagana dokładność – dopuszczalny błąd pozycjonowania w danym procesie.
- Wymagana rozdzielczość – najmniejszy przyrost położenia potrzebny układowi sterowania.
- Typ sygnału lub interfejsu – zgodny z wejściem sterownika, licznika lub systemu pomiarowego.
- Prędkość ruchu osi – z uwzględnieniem maksymalnej częstotliwości sygnału.
- Warunki środowiskowe – pył, wióry, chłodziwo, wilgoć, temperatura i drgania.
- Sposób montażu – dostępne miejsce, wymiary i tolerancje instalacyjne.
Na podstawie tych danych można zawęzić wybór do modeli, które spełniają wymagania techniczne i będą możliwe do prawidłowego zamontowania.
FAQ – najczęściej zadawane pytania o liniały optyczne
Czym jest liniał optyczny?
Liniał optyczny to czujnik liniowy, który mierzy położenie i przemieszczenie osi za pomocą układu optycznego oraz podziałki pomiarowej. Informacja o ruchu jest przekazywana do sterownika lub licznika, który wykorzystuje ją do odczytu położenia albo regulacji osi.
Do czego służy liniał optyczny w obrabiarce CNC?
W obrabiarce CNC liniał optyczny mierzy rzeczywiste przemieszczenie osi liniowej. Może dostarczać układowi sterowania informacji o pozycji, pomagając ograniczyć wpływ niektórych błędów napędu, takich jak błąd skoku śruby czy luz mechaniczny. Efekt zależy od konstrukcji maszyny i sposobu wykorzystania sprzężenia zwrotnego.
Jaka rozdzielczość liniału optycznego będzie odpowiednia?
Nie ma jednej rozdzielczości odpowiedniej dla wszystkich maszyn. Należy dobrać ją do wymaganej tolerancji procesu, możliwości sterownika i dokładności całego układu. Rozdzielczość 1 µm może być wystarczająca w jednej aplikacji, podczas gdy inna wymaga drobniejszego kroku pomiarowego.
Czy większa rozdzielczość oznacza większą dokładność?
Nie. Rozdzielczość opisuje najmniejszy przyrost położenia, który system może rozróżnić, natomiast dokładność określa zgodność wskazania z rzeczywistą pozycją. Obydwa parametry należy sprawdzić osobno.
Jaka jest różnica między liniałem optycznym a magnetycznym?
Liniał optyczny wykorzystuje odczyt optyczny podziałki, a magnetyczny – układ magnetyczny i odpowiednią głowicę. Liniały optyczne są często wybierane do precyzyjnych zastosowań pomiarowych, natomiast systemy magnetyczne mogą być praktyczne w instalacjach, w których istotna jest tolerancja na określone zanieczyszczenia lub łatwość montażu. Ostateczny wybór zależy od parametrów konkretnego modelu i warunków pracy.
Czy liniał optyczny można podłączyć do dowolnego sterownika CNC?
Nie. Liniał musi być zgodny z wejściem sterownika pod względem rodzaju sygnału, napięć, częstotliwości i interfejsu. Przed zakupem należy sprawdzić dokumentację obu urządzeń.
Czy liniał optyczny wymaga bazowania po włączeniu maszyny?
W przypadku liniału inkrementalnego zazwyczaj tak, ponieważ system musi ustalić pozycję odniesienia. Liniał absolutny może przekazywać pozycję bez standardowej procedury bazowania, ale zależy to od jego konstrukcji, protokołu i konfiguracji sterownika.
Czy liniał optyczny nadaje się do pracy z chłodziwem?
Zależy to od konstrukcji i stopnia ochrony danego modelu. W obrabiarkach narażonych na chłodziwo, pył i wióry należy sprawdzić, czy producent przewidział urządzenie do takich warunków oraz czy wymaga ono dodatkowych osłon.
Co sprawdzić przed wymianą starego liniału optycznego?
Najważniejsze są długość pomiarowa, wymiary montażowe, dokładność, rozdzielczość, typ sygnału, napięcie zasilania, złącze i kompatybilność ze sterownikiem. Należy również sprawdzić, czy nowy model współpracuje z dotychczasową elektroniką bez dodatkowych konwerterów.
Jakie informacje przygotować przed zapytaniem o dobór liniału?
Najlepiej podać model maszyny, wymagany przesuw, typ sterownika, oczekiwaną dokładność, rodzaj sygnału oraz warunki pracy. Zdjęcie tabliczki znamionowej starego liniału i jego złącza, a także rysunek montażowy mogą znacznie ułatwić identyfikację odpowiedniego zamiennika.
Podsumowanie
Wybór liniału optycznego wymaga uwzględnienia parametrów pomiarowych, mechanicznych i elektrycznych. Długość pomiarowa, dokładność, rozdzielczość, prędkość, interfejs oraz stopień ochrony powinny odpowiadać rzeczywistym wymaganiom maszyny. Równie ważne są warunki montażu, temperatura pracy i kompatybilność ze sterownikiem.
Przed zakupem warto porównać dokumentację techniczną kilku modeli i sprawdzić, czy wszystkie parametry odpowiadają konkretnej aplikacji. Takie podejście pozwala ograniczyć ryzyko problemów z montażem i integracją oraz dobrać liniał, który będzie prawidłowo współpracował z układem pomiarowym.
Szukasz liniału optycznego do obrabiarki CNC lub innego zastosowania przemysłowego? Sprawdź dostępne rozwiązania w ofercie MORKOM-TECH na stronie www.morkom-tech.com i porównaj parametry techniczne przed wyborem odpowiedniego modelu.
Powiązane produkty
Liniał optyczny ALS-D 450mm
Liniał optyczny ALS-D 1000mm
Liniał optyczny ALS-D 1200mm
Kurtyna bezpieczeństwa M-QC04-20-60mm
Liniał optyczny ALS-D 50mm
Liniał optyczny ALS-D 100mm
Liniał optyczny ALS-D 150mm
Liniał optyczny ALS-D 200mm
Liniał optyczny ALS-D 250mm
Liniał optyczny ALS-D 300mm
Liniał optyczny ALS-D 350mm
Liniał optyczny ALS-D 400mm
Liniał optyczny ALS-D 500mm
Liniał optyczny ALS-D 550mm
Liniał optyczny ALS-D 600mm
Liniał optyczny ALS-D 650mm
Liniał optyczny ALS-D 700mm
Liniał optyczny ALS-D 750mm
Liniał optyczny ALS-D 800mm
Liniał optyczny ALS-D 850mm
Liniał optyczny ALS-D 900mm
Liniał optyczny ALS-D 950mm
Liniał optyczny ALS-D 1100mm
Liniał optyczny ALS-DB 1300mm
Liniał optyczny ALS-DB 1400mm
Liniał optyczny ALS-DB 1500mm
Liniał optyczny ALS-DB 1600mm
Liniał optyczny ALS-DB 1700mm
Liniał optyczny ALS-DB 1800mm
Liniał optyczny ALS-DB 1900mm
Liniał optyczny ALS-DB 2000mm
Liniał optyczny ALS-DB 2100mm
Liniał optyczny ALS-DB 2200mm
Liniał optyczny ALS-DB 2300mm
Liniał optyczny ALS-DB 2400mm
Liniał optyczny ALS-DB 2500mm
Liniał optyczny ALS-DB 2600mm
Liniał optyczny ALS-DB 2700mm
Liniał optyczny ALS-DB 2800mm
Liniał optyczny ALS-DB 2900mm
Liniał optyczny ALS-DB 3000mm
Liniał optyczny ALS-DR 50mm
Liniał optyczny ALS-DR 100mm
Liniał optyczny ALS-DR 150mm
Liniał optyczny ALS-DR 200mm
Liniał optyczny ALS-DR 250mm
Liniał optyczny ALS-DR 300mm
Liniał optyczny ALS-DR 350mm
Liniał optyczny ALS-DR 400mm
Liniał optyczny ALS-DR 450mm
Liniał optyczny ALS-DR 500mm
Liniał optyczny ALS-DR 550mm
Liniał optyczny ALS-DR 600mm
Liniał optyczny ALS-DR 650mm
Liniał optyczny ALS-DR 700mm
Liniał optyczny ALS-DR 750mm
Liniał optyczny ALS-DR 800mm
Liniał optyczny ALS-DR 850mm
Liniał optyczny ALS-DR 900mm
Liniał optyczny ALS-DR 950mm
Liniał optyczny ALS-DR 1000mm
Liniał optyczny ALS-DR 1100mm
Liniał optyczny ALS-DR 1200mm
Liniał optyczny MORKOM KA500-70mm
Liniał optyczny MORKOM KA500-120mm
Liniał optyczny MORKOM KA500-170mm
Liniał optyczny MORKOM KA500-220mm
Liniał optyczny MORKOM KA500-270mm
Liniał optyczny MORKOM KA500-320mm
Liniał optyczny MORKOM KA500-370mm
Liniał optyczny MORKOM KA500-420mm
Liniał optyczny MORKOM KA500-470mm
Liniał optyczny MORKOM KA500-520mm
Liniał optyczny MORKOM KA500-570mm
Liniał optyczny MORKOM KA500-620mm
Liniał optyczny MORKOM KA300-70mm
Liniał optyczny MORKOM KA300-120mm
Liniał optyczny MORKOM KA300-170mm
Liniał optyczny MORKOM KA300-220mm
Liniał optyczny MORKOM KA300-270mm
Liniał optyczny MORKOM KA300-320mm
Liniał optyczny MORKOM KA300-370mm
Liniał optyczny MORKOM KA300-420mm
Liniał optyczny MORKOM KA300-470mm
Liniał optyczny MORKOM KA300-520mm
Liniał optyczny MORKOM KA300-570mm
Liniał optyczny MORKOM KA300-620mm
Liniał optyczny MORKOM KA300-670mm
Liniał optyczny MORKOM KA300-720mm
Liniał optyczny MORKOM KA300-770mm
Liniał optyczny MORKOM KA300-820mm
Liniał optyczny MORKOM KA300-870mm
Liniał optyczny MORKOM KA300-920mm
Liniał optyczny MORKOM KA300-970mm
Liniał optyczny MORKOM KA300-1020mm
Liniał optyczny MORKOM KA600-1000mm
Liniał optyczny MORKOM KA600-1100mm
Liniał optyczny MORKOM KA600-1200mm
Liniał optyczny MORKOM KA600-1300mm
Liniał optyczny MORKOM KA600-1400mm
Liniał optyczny MORKOM KA600-1500mm
Liniał optyczny MORKOM KA600-1600mm
Liniał optyczny MORKOM KA600-1700mm
Liniał optyczny MORKOM KA600-1800mm
Liniał optyczny MORKOM KA600-1900mm
Liniał optyczny MORKOM KA600-2000mm
Powiązane posty
Zastosowanie kurtyn bezpieczeństwa w przemyśle
Potencjometry pomiarowe absolutne serii LCF, LPF i LTF
Sterowniki do optoelektronicznych kurtyn bezpieczeństwa
Czujniki tensometryczne – co to jest i jak działają?
Liniały optyczne pomiarowe Serii ALS-D: Precyzja w każdym detalu